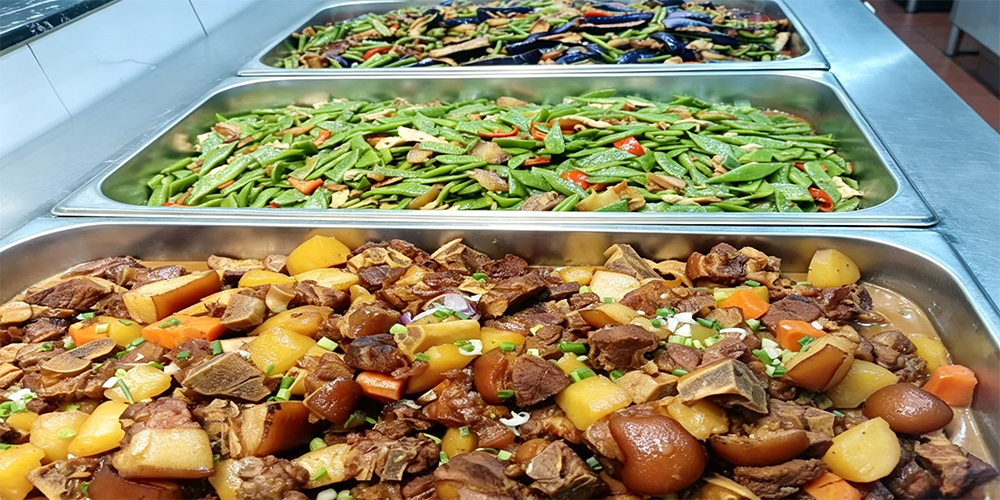
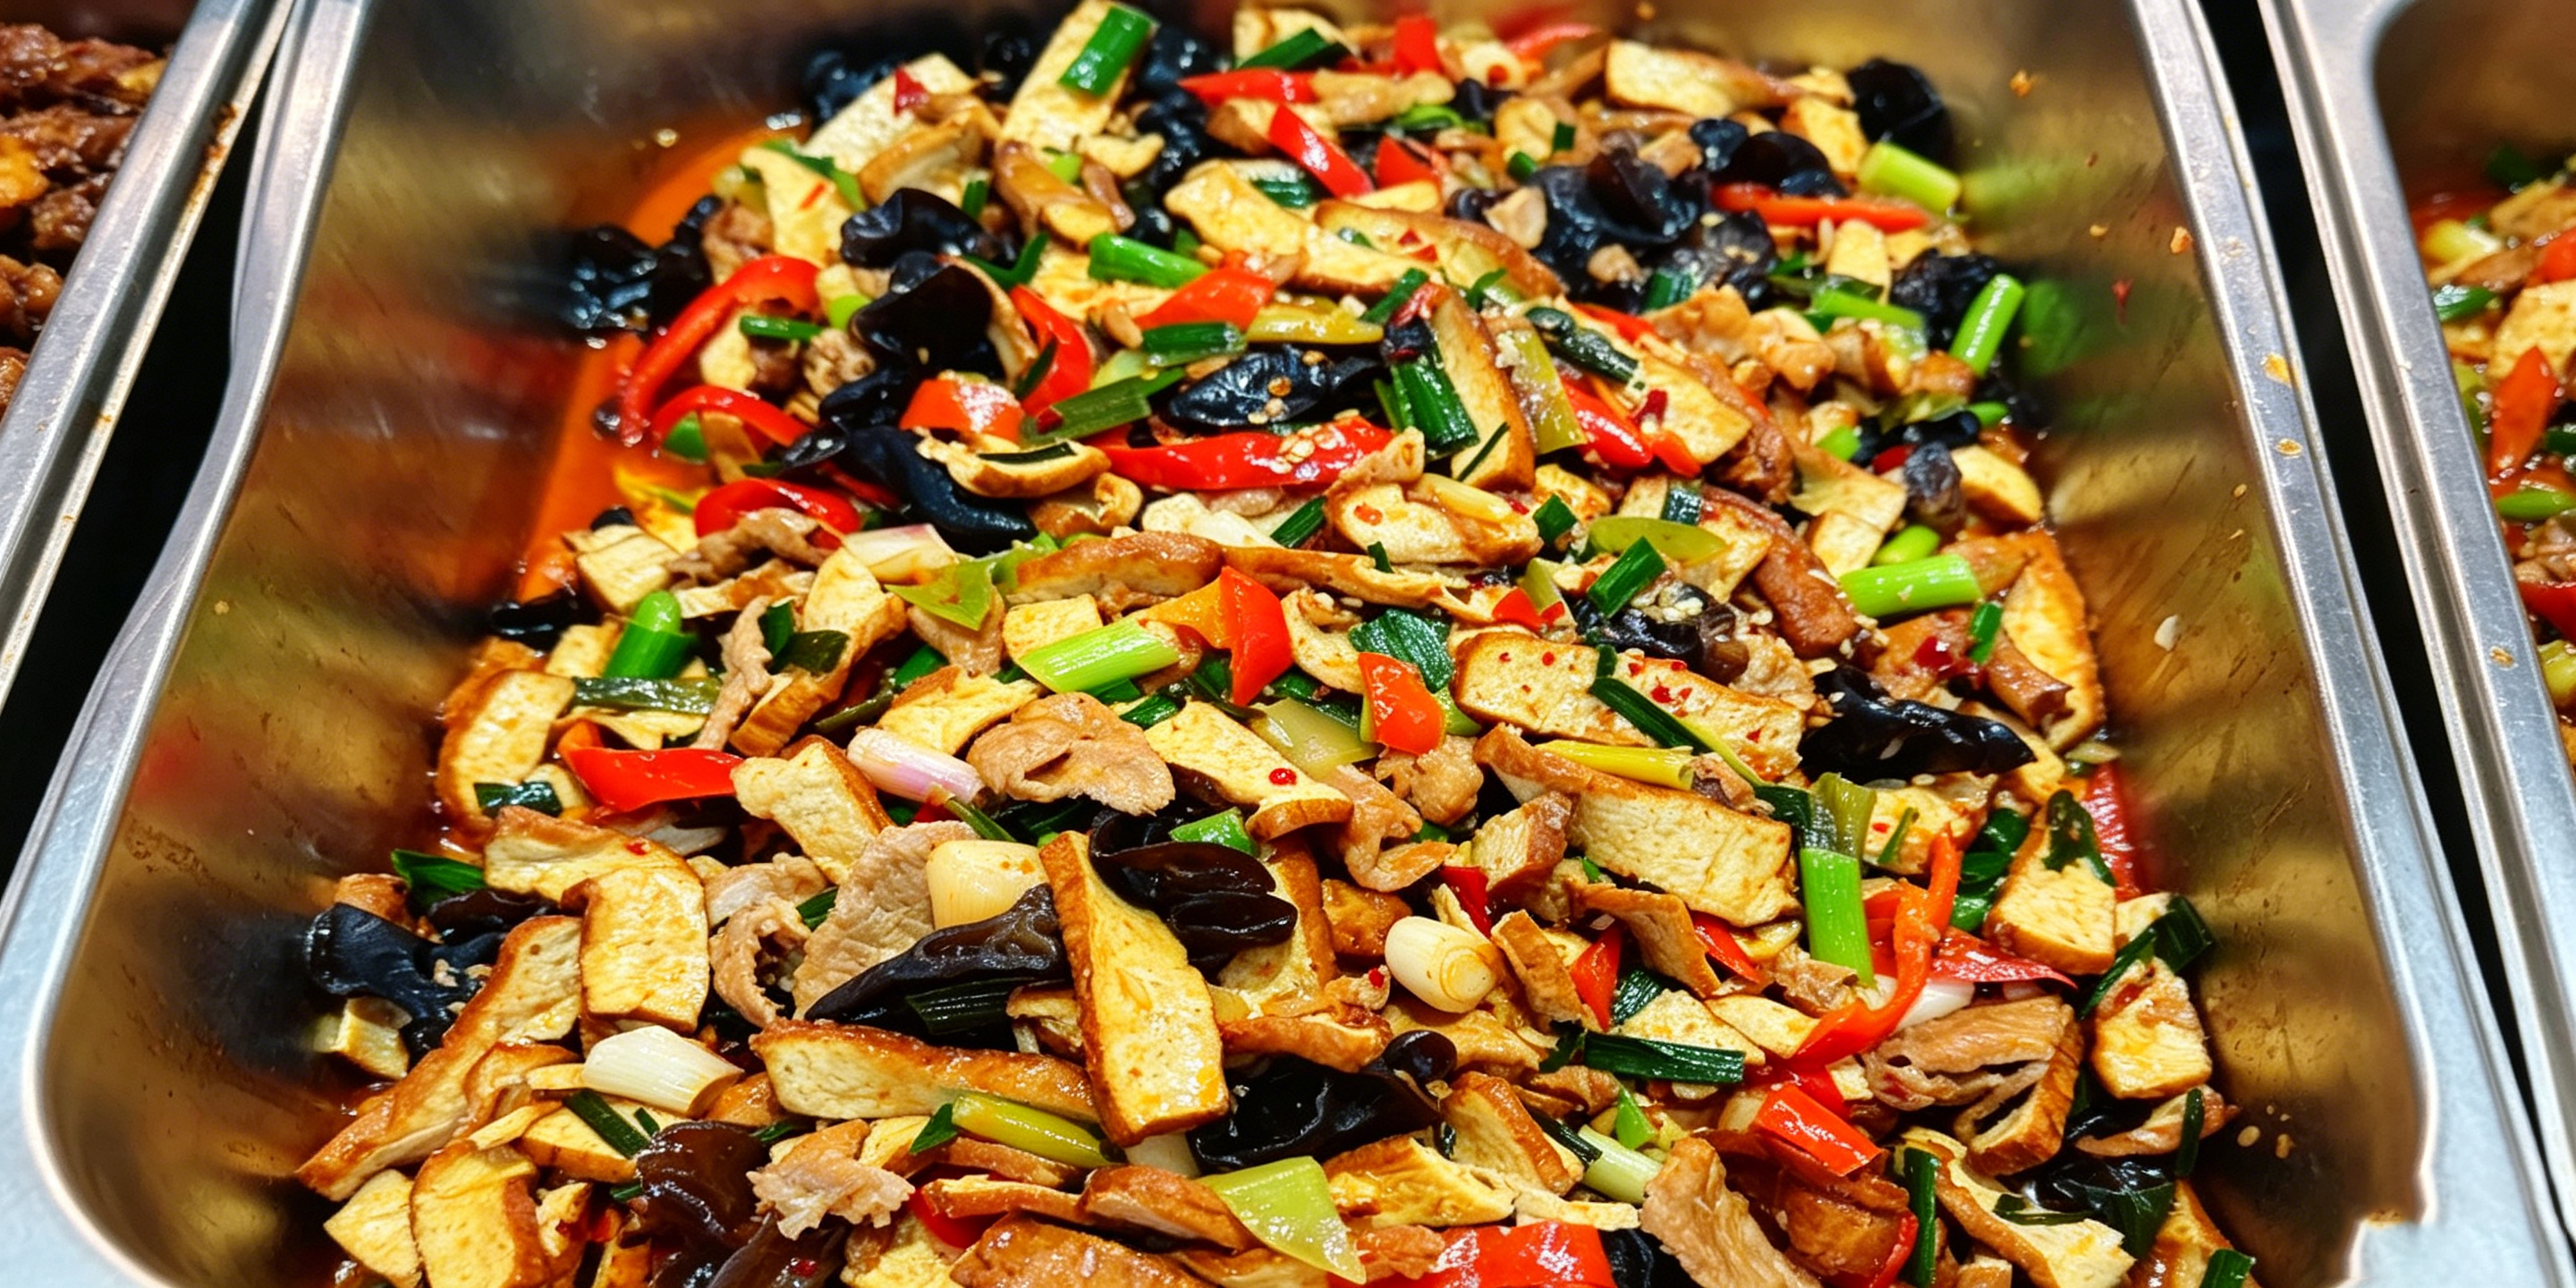
随着惠州地区制造业集群效应的日益显著,众多高科技企业与大型制造工厂林立,员工对后勤保障的要求也随之水涨船高。工厂饭堂不仅是员工每日能量的补给站,更是关乎身体健康与生产效率的安全防线。特别是在岭南地区湿热多雨、气温较高的气候环境下,食材极易变质,做好工厂饭堂承包的食材质量保障显得尤为关键。一个卓越的承包项目,必须构建起一套全链条、闭环式的食材质量管理体系,确保每一口饭菜都安全、营养且可口。
严格筛选供应商,筑牢源头防线
食材质量的根基在于采购源头的可控性,这是质量保障的第一步。承包方会建立极其严格的供应商准入机制,优先选择拥有绿色食品认证、有机认证或具备规模化标准化生产基地的合作伙伴。在惠州本地,我们充分利用区域农业优势,推行“产地直供”模式,最大限度减少中间流通环节,降低物流过程中的污染风险。所有合作供应商均需定期接受资质审核,包括营业执照、食品经营许可证以及近半年的第三方权威检测报告。一旦在飞行检查中发现供应不稳定或品质波动,立即启动淘汰机制,并随时启用备选方案,确保持续稳定的优质供应。
精细化入库检验,杜绝隐患入口
食材进入仓库前的关卡是质量控制的第一道铁门,容不得半点马虎。我们实行“双人验收制”,由库管员与质检员共同对照订单核对品名、规格、数量及生产日期。对于肉类、水产等高风险品类,必须查验官方出具的检疫合格证明及非洲猪瘟等特定病毒检测报告;蔬菜类则需进行严格的农残快检实验,确保无超标化学残留。凡是不符合感官标准、包装破损或临近保质期的物资,一律不予入库,坚决予以退货处理。同时,针对惠州夏季高温多湿的特点,生鲜食材须在送达后半小时内完成入库预冷,防止温度升高导致细菌快速繁殖。
科学化仓储管理,保持最佳鲜度
良好的存储环境是延长食材保鲜期的关键,也是惠州地区面临的主要挑战之一。食堂仓库严格执行干湿分离、生熟分区的物理隔离管理原则。干货区配备工业级除湿设备,专门应对春季“回南天”造成的墙体返潮问题;冷藏冷冻区则安装智能温湿度监控系统,确保冷链运输与存储过程中温度始终处于最优区间,实现冷链不断链。我们严格遵循“先进先出”的库存周转逻辑,利用信息化 ERP 系统对保质期进行自动预警管理,确保临期食材提前规划食用,避免浪费。此外,库房内实施严格的防鼠、防虫、防尘措施,定期进行专业消杀作业,杜绝交叉污染的可能。
标准化加工烹饪,守护舌尖安全
从原料到餐桌的最后一步,加工工艺同样不容忽视。厨房操作间精细划分粗加工区、切配区、烹饪区及备餐区,各区域人员与工具严格专用,严禁生熟混用,切断细菌传播途径。烹饪过程中,严格要求食物中心温度达到 70℃以上,特别是隔夜复热菜品,必须进行彻底加热杀菌。餐具清洗采用“一刮、二洗、三冲、四消毒”的标准流程,热力消毒柜温度持续稳定在 120℃,确保无菌状态。工作人员每日早晨接受晨检,持有效健康证上岗,操作期间规范佩戴一次性口罩与手套,将人为接触污染的风险降至最低。
多元化监督反馈,持续优化服务
质量保障是一个动态提升的过程,而非静态的结果。我们设立了透明的线下意见箱与线上实时投诉渠道,积极鼓励员工对饭菜口味、卫生状况进行全方位监督。每周在饭堂显眼处发布食谱公示栏,详细列明当日主要食材的来源与批次,让员工吃得明明白白。定期邀请员工代表参与“领导陪餐”活动,对菜品的色、香、味、形进行现场点评与打分。若收到关于食品安全的有效投诉,我们承诺在 2 小时内响应处理,并在 24 小时内出具详细的整改报告,做到件件有落实,事事有回音。
结语
惠州工厂饭堂的食材质量保障不仅是一项商业承诺,更是一份沉甸甸的企业社会责任。通过构建从田间地头到工人饭碗的全链路监控体系,我们致力于为员工提供营养均衡、安全健康的膳食体验。这不仅能显著增强员工的归属感与满意度,更能为企业的持续高速发展注入坚实的健康动力。未来,我们将继续秉持匠心,严守食安底线,引入更多智能化检测设备,打造行业标杆般的智慧餐饮服务平台,让每一位劳动者都能安心工作,健康生活。
Copyright © 2006-2026


